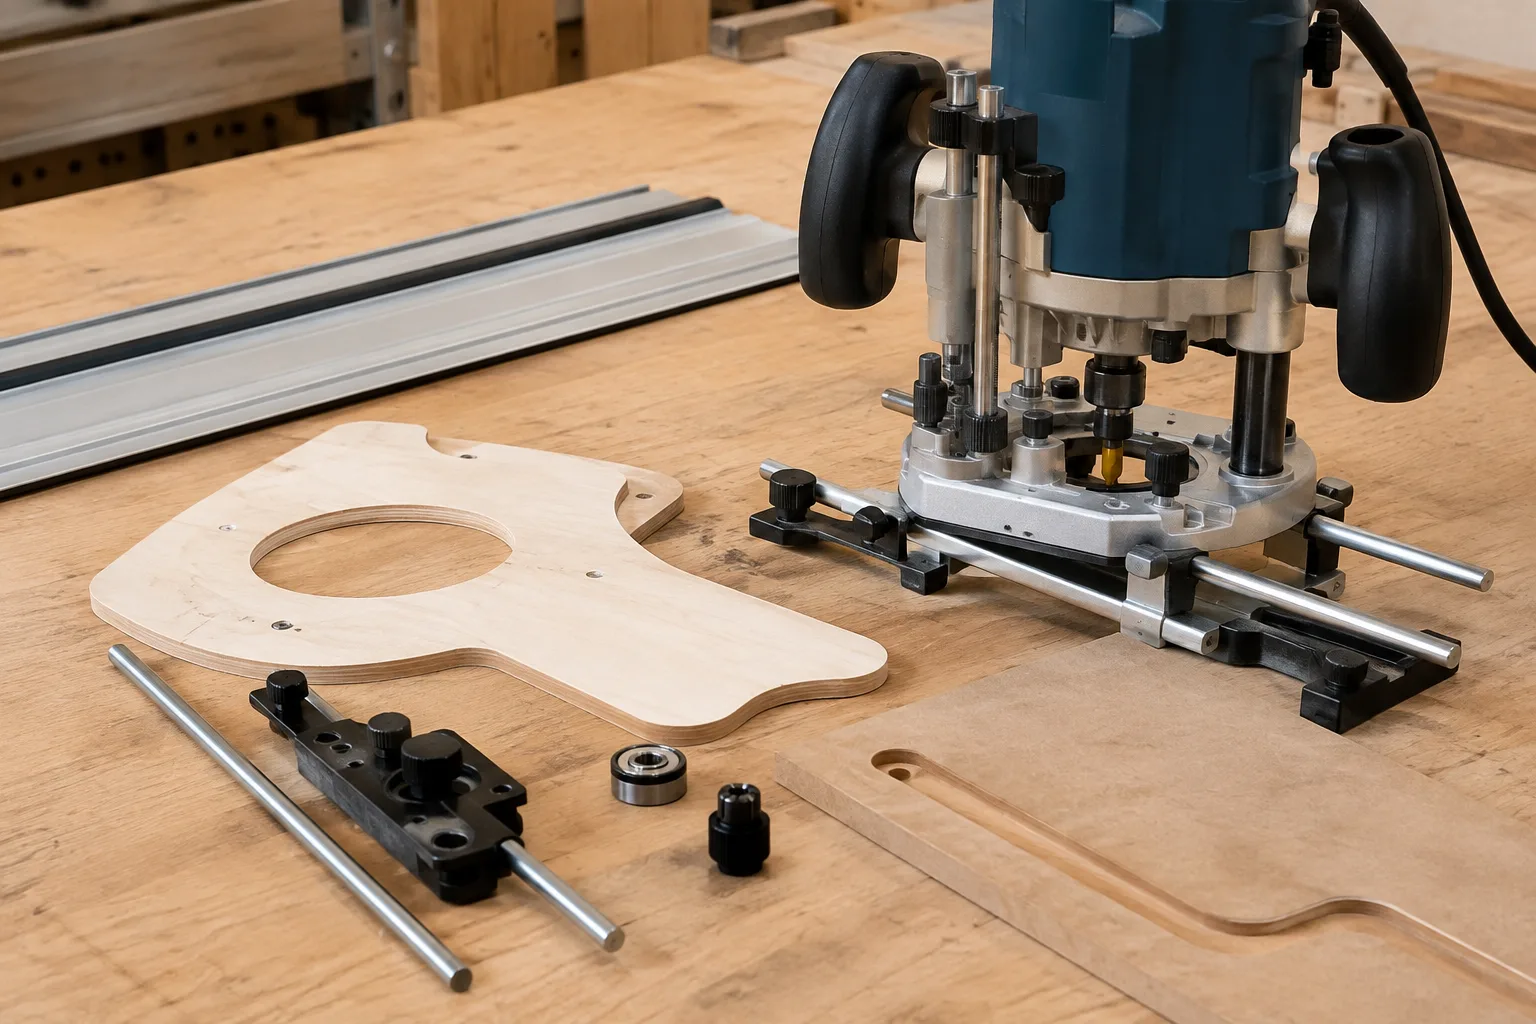
Mit einer Oberfräse lassen sich Kanten bearbeiten, Nuten herstellen und Werkstücke passgenau verbinden. Ohne passende Schablone oder Führung wird die Arbeit jedoch schnell ungenau. Die Fräse kann seitlich aus der Spur laufen. An einer Kante entsteht ein ungleichmäßiger Verlauf oder das Holz reißt am Austritt aus. Besonders ärgerlich ist es, wenn mehrere gleiche Bauteile entstehen sollen und jedes Teil leicht anders aussieht.
Auch eine gut angefertigte Schablone garantiert noch kein perfektes Ergebnis. Sie muss sicher befestigt sein, zur Fräsergröße passen und sauber am Werkstück anliegen. Bei einer Führung kommt es darauf an, dass sie nicht verrutscht und die Oberfräse gleichmäßig geführt wird. Schon kleine Abweichungen bei Abstand, Drehrichtung oder Vorschub können sichtbare Fehler verursachen.
Dieser Ratgeber zeigt dir, wie du Schablonen und Führungen für die Oberfräse richtig auswählst, anfertigst und einsetzt. Du erfährst, welche Materialien geeignet sind, wie du Abstände berechnest und wie du Ausrisse reduzierst. Außerdem lernst du, Werkstücke sicher zu fixieren, Probeschnitte sinnvoll zu nutzen und wiederholbare Ergebnisse zu erzielen. Nach der Lektüre kannst du einfache Frässchablonen selbst planen und präzise Arbeiten wie Nuten, Rundungen oder identische Ausschnitte kontrolliert umsetzen.
Schablonen und Führungen für die Oberfräse richtig auswählen
Die passende Führung entscheidet maßgeblich darüber, wie präzise du mit der Oberfräse arbeiten kannst. Eine Schablone gibt die Form vor. Eine Führung legt den Verlauf der Fräse fest. Beide Hilfsmittel müssen stabil sein und zum verwendeten Fräser passen. Vor dem Bau oder Kauf solltest du deshalb klären, welche Aufgabe ansteht. Für eine einzelne Rundung reicht oft ein Anschlag. Für mehrere gleiche Ausschnitte ist eine feste Schablone besser geeignet.
| Führungsart | Geeignet für | Vorteile | Worauf du achten solltest |
|---|---|---|---|
| Parallelanschlag | Nuten, Falze und gerade Kanten | Schnell eingestellt und gut kontrollierbar | Die Anschlagfläche muss plan anliegen und sicher befestigt sein. |
| Führungsschiene | Lange, gerade Fräsungen | Gleichmäßiger Verlauf über die gesamte Werkstücklänge | Schiene gegen Verrutschen sichern und Fräsrichtung beachten. |
| Schablone mit Kopierring | Ausschnitte, Rundungen und Serienarbeiten | Mehrere gleiche Formen lassen sich wiederholen. | Der Abstand zwischen Kopierring und Schablone muss berechnet werden. |
| Zirkelvorrichtung | Kreise und Kreisbögen | Saubere Rundungen mit einstellbarem Radius | Drehpunkt exakt setzen und Werkstück ausreichend fixieren. |
Das passende Material für eine Schablone
Für einfache Schablonen eignet sich eine sechs bis zehn Millimeter starke Multiplexplatte. Sie ist stabil, lässt sich sauber bearbeiten und verzieht sich weniger als weiches Massivholz. Hartfaserplatten sind ebenfalls praktisch. Sie besitzen eine glatte Oberfläche und lassen sich leicht zuschneiden. Für häufige Einsätze ist eine Schablone aus Kunststoff oder Aluminium sinnvoll. Diese Materialien bleiben bei vielen Wiederholungen formstabil. Dünne Spanplatten solltest du nur für kurze Tests verwenden. Ihre Kanten können ausbrechen und die Führung dadurch verändern.
Schablone aufbauen und richtig einsetzen
Übertrage zuerst die gewünschte Form genau auf das Schablonenmaterial. Schneide die Öffnung möglichst sauber aus und schleife die Kanten anschließend glatt. Die Schablone muss größer als der eigentliche Fräser sein, wenn du mit einem Kopierring arbeitest. Entscheidend ist der Versatz zwischen Kopierring und Fräser. Er ergibt sich aus dem Außendurchmesser des Kopierrings und dem Durchmesser des Fräsers. Fertige vor dem ersten Werkstück einen Probeschnitt an. So erkennst du, ob Maß und Richtung stimmen.
Fixiere Schablone und Werkstück mit Zwingen oder geeigneten Spannelementen. Die Spannmittel dürfen den Lauf der Oberfräse nicht behindern. Führe die Maschine mit gleichmäßigem Vorschub und arbeite bei größeren Materialstärken in mehreren Zustellungen. Eine geringe Zustelltiefe verringert die Belastung und senkt das Risiko für Ausrisse. Bei sichtbaren Kanten hilft ein Opferbrett, das die Fasern am Austritt abstützt.
Die richtige Auswahl, ein stabiler Aufbau und eine sichere Befestigung bilden die Grundlage für präzise Fräsarbeiten. Mit einem Probeschnitt und gleichmäßigem Vorschub erreichst du auch bei wiederholten Arbeiten zuverlässige Ergebnisse.




Welche Schablone und Führung passt zu deinem Vorhaben?
Die beste Lösung hängt nicht allein von der Oberfräse ab. Entscheidend sind das Werkstück, die Form der Fräsung und die gewünschte Wiederholgenauigkeit. Mit den folgenden Leitfragen findest du schneller heraus, welche Variante zu deiner Arbeit passt.
Wie oft möchtest du die Vorrichtung verwenden?
Für ein einzelnes Projekt genügt häufig eine einfache Schablone aus Hartfaserplatte oder Multiplex. Sie lässt sich mit überschaubarem Aufwand herstellen und erfüllt ihren Zweck bei wenigen Fräsungen. Wenn du regelmäßig gleiche Ausschnitte, Nuten oder Rundungen anfertigen möchtest, lohnt sich eine stabilere Lösung. Eine langlebige Schablone aus Multiplex, Kunststoff oder Aluminium bleibt formstabil und spart bei jeder weiteren Anwendung Zeit. Auch eine feste Führungsschiene oder ein sauber eingestellter Parallelanschlag ist für wiederkehrende Arbeiten sinnvoll.
Wie wichtig sind Maßgenauigkeit und Wiederholbarkeit?
Für grobe Ausklinkungen oder einfache Kanten reicht ein Parallelanschlag oft aus. Wenn mehrere Bauteile exakt gleich werden sollen, bietet eine Schablone mit Kopierring mehr Sicherheit. Dabei musst du den Abstand zwischen Kopierring und Fräser genau berücksichtigen. Für Kreise und Bögen ist eine Zirkelvorrichtung die passende Wahl. Sie ermöglicht einen gleichbleibenden Radius und lässt sich an unterschiedliche Maße anpassen. Ein Probeschnitt auf Restholz gehört bei jeder präzisen Anwendung dazu.
Welche Materialien willst du bearbeiten?
Bei weichem Holz kannst du mit einer einfachen Führung arbeiten. Bei Hartholz, beschichteten Platten oder mehreren Materiallagen sind eine stabile Schablone und mehrere flache Fräsdurchgänge besser. Ausrissgefährdete Oberflächen profitieren von einem scharfen Fräser, geringem Vorschub und einer gut abgestützten Austrittskante. Für sehr harte oder abrasive Materialien sollte die Führung besonders robust sein, damit ihre Kante nicht mit der Zeit ungenau wird.
Praktische Empfehlung für die Auswahl
Für gelegentliche Arbeiten ist eine selbst gebaute Multiplex-Schablone meist ausreichend. Für gerade Fräsungen empfiehlt sich ein Parallelanschlag oder eine Führungsschiene. Bei Serienarbeiten und engen Toleranzen solltest du eine stabile Schablone mit Kopierring wählen. Fixiere jede Vorrichtung sicher und prüfe die Maße zuerst an einem Probestück. So erhältst du eine passende Lösung, ohne unnötig viel Aufwand in eine Vorrichtung zu investieren.
Praxisbeispiele für Schablonen und Führungen
Schablonen und Führungen helfen dir immer dann, wenn die Oberfräse einen exakt vorgegebenen Verlauf einhalten soll. Sie erhöhen die Wiederholgenauigkeit und erleichtern Arbeiten, bei denen freihändiges Fräsen zu ungenauen Ergebnissen führen würde. Die folgenden Beispiele zeigen, wie du solche Vorrichtungen sinnvoll einsetzt.
Nuten für Rückwände oder Verbindungen
Ausgangssituation: Du möchtest in mehrere Seitenteile eine gleich breite Nut für eine Rückwand oder eine Bodenplatte fräsen. Schon kleine Abweichungen bei der Position führen dazu, dass die Bauteile später nicht sauber zusammenpassen.
Ziel: Jede Nut soll denselben Abstand zur Kante und dieselbe Tiefe besitzen.
Vorgehensweise: Stelle den Parallelanschlag der Oberfräse ein und prüfe den Abstand zunächst an einem Reststück. Für mehrere gleiche Werkstücke kannst du zusätzlich einen Anschlagklotz verwenden. So beginnt jede Nut an derselben Stelle. Arbeite bei größerer Tiefe in mehreren Durchgängen.
Typische Herausforderung: Der Anschlag kann bei starkem Druck verrutschen. Kontrolliere deshalb seine Befestigung und führe die Maschine gleichmäßig. Bei beschichteten Platten besteht außerdem die Gefahr, dass die Oberfläche am Nutenausgang ausreißt.
Einlagen und Intarsien herstellen
Ausgangssituation: Du möchtest eine Holz oder Linoleum Einlage in eine Tischplatte einsetzen. Die Vertiefung muss genau zur Form und Größe der Einlage passen.
Ziel: Die Einlage soll ohne sichtbare Fugen in der Oberfläche sitzen.
Vorgehensweise: Fertige eine Schablone aus stabilem Material an. Eine Kopierhülse führt die Oberfräse an der Schablonenöffnung entlang. Berücksichtige beim Anlegen der Schablone den Abstand zwischen Kopierhülse und Fräser. Fräse die Vertiefung schrittweise und kontrolliere die Passung mit der Einlage.
Typische Herausforderung: Ein zu großer Abstand an der Schablone erzeugt eine sichtbare Fuge. Auch eine nicht ausreichend befestigte Schablone kann das Muster verziehen. Fixiere sie deshalb an mehreren Stellen und führe vor dem eigentlichen Werkstück einen Probeschnitt aus.
Serienfertigung von gleichen Bauteilen
Ausgangssituation: Du brauchst mehrere identische Griffe, Tischbeine oder Seitenwangen. Freihändiges Anzeichnen und Fräsen kostet Zeit und führt schnell zu unterschiedlichen Formen.
Ziel: Alle Bauteile sollen dieselben Außenmaße und Rundungen erhalten.
Vorgehensweise: Erstelle eine präzise Schablone für die gewünschte Kontur. Befestige sie auf dem Werkstück und nutze einen Bündigfräser mit Anlaufkugellager oder eine Kopierhülse. Entferne bei größerem Materialüberstand zunächst den größten Teil mit einer Stichsäge. Die Oberfräse übernimmt anschließend die genaue Form.
Typische Herausforderung: Überstehende Zwingen können den Fräsweg blockieren. Plane die Befestigung daher vor dem ersten Schnitt. Achte außerdem auf die richtige Fräsrichtung. Gegen die Drehrichtung des Fräsers bleibt die Maschine besser kontrollierbar und zieht weniger leicht aus der Spur.
Ob Nut, Einlage oder Serienbauteil: Eine passende Vorrichtung macht den Fräsweg kontrollierbar. Entscheidend sind eine präzise Schablone, eine sichere Befestigung und ein Probeschnitt mit identischem Material.


Häufige Fragen zu Schablonen und Führungen
Welche Führung eignet sich für meine Oberfräse?
Für gerade Nuten und Falze ist ein Parallelanschlag meist die passende Wahl. Eine Führungsschiene eignet sich besser für lange, gerade Fräswege. Für Ausschnitte, Rundungen und wiederholte Formen verwendest du eine Schablone mit Kopierhülse oder Anlaufring. Entscheidend sind die Form der Fräsung, die Werkstückgröße und die gewünschte Genauigkeit.
Wie befestige ich eine Schablone sicher?
Fixiere die Schablone mit Zwingen, Schrauben außerhalb des Fräsbereichs oder geeigneten Spannelementen. Sie darf sich während der Bearbeitung nicht verschieben oder kippen. Achte darauf, dass die Zwingen den Lauf der Oberfräse und die Bewegungsrichtung nicht behindern. Bei empfindlichen Oberflächen schützt du das Werkstück mit dünnen Zulagen zwischen Spannmittel und Material.
Welche Toleranzen sollte ich bei einer Schablone einplanen?
Die erforderliche Toleranz hängt von der Aufgabe und vom Material ab. Bei sichtbaren Einlagen oder passgenauen Verbindungen solltest du besonders exakt arbeiten und die Schablone zunächst an einem Reststück prüfen. Bei einer Kopierhülse entsteht ein Abstand zwischen Schablonenkante und Fräser. Berechne diesen Versatz vor dem Zuschnitt und kontrolliere das Ergebnis mit einem Probeschnitt.
Wie erreiche ich bei mehreren Werkstücken gleiche Ergebnisse?
Verwende eine formstabile Schablone und lege für jedes Werkstück dieselben Bezugskanten fest. Markiere die Position der Schablone oder nutze feste Anschlagklötze. Sichere alle Teile auf dieselbe Weise und fräse mit gleicher Zustelltiefe und Geschwindigkeit. Ein Probestück zeigt dir, ob Maße, Frästiefe und Verlauf stimmen, bevor du die gesamte Serie bearbeitest.
Welcher Fräser passt zu einer Schablone?
Für das Arbeiten mit einer Kopierhülse brauchst du einen Fräser, dessen Durchmesser zur gewünschten Kontur und zum Versatz passt. Für das bündige Übertragen einer Schablonenkante eignet sich ein Bündigfräser mit Anlauflager. Nutfräser verwendest du für gerade Vertiefungen mit Parallelanschlag oder Führungsschiene. Der Fräser muss scharf sein und zur Drehzahl sowie zum Material passen.
Grundlagen von Schablonen und Führungen
Schablonen und Führungen gehören zu den ältesten Hilfsmitteln, um Handarbeit genauer und wiederholbar zu machen. Schon im traditionellen Möbelbau nutzten Handwerker Lehren aus Holz, um Bohrungen, Aussparungen und Verbindungen an mehreren Werkstücken gleich zu positionieren. Mit der Oberfräse wurde dieses Prinzip erweitert. Die Maschine übernimmt den Materialabtrag, während eine Schablone oder Führung ihren Weg vorgibt.
Geeignete Materialien für Schablonen
MDF lässt sich leicht sägen und fräsen. Die homogene Struktur ermöglicht glatte Kanten, die Platte reagiert jedoch empfindlich auf Feuchtigkeit. Für einfache Projekte und wenige Einsätze ist MDF deshalb praktisch. Sperrholz oder Multiplex ist stabiler und hält Befestigungen besser aus. Es eignet sich für Schablonen, die regelmäßig verwendet werden. Die Kanten sollten sauber geschliffen und bei Bedarf mit einem dünnen Schutzanstrich versiegelt werden.
Aluminium ist formstabil, langlebig und unempfindlich gegenüber Feuchtigkeit. Es lohnt sich vor allem bei häufigem Einsatz oder wenn die Schablone sehr genaue Kanten behalten muss. Dafür ist die Bearbeitung aufwendiger. Dünne Kunststoffplatten können ebenfalls eine gute Lösung sein. Das Material sollte ausreichend steif sein und unter dem Druck der Oberfräse nicht nachgeben.
Wie verschiedene Führungen arbeiten
Eine Kopierhülse, auch Kopierring genannt, sitzt an der Grundplatte der Oberfräse. Ihre Außenkante läuft an der Schablone entlang. Der Fräser befindet sich dabei etwas weiter innen. Aus dem Unterschied zwischen dem Außendurchmesser der Hülse und dem Fräserdurchmesser ergibt sich der Abstand zur späteren Schnittkante. Dieser Versatz muss beim Anfertigen der Schablone berücksichtigt werden.
Der Parallelanschlag führt die Maschine in einem festen Abstand zu einer geraden Werkstückkante. Er eignet sich besonders für Nuten, Falze und gerade Kanten. Eine Linearführung oder Führungsschiene bietet eine längere, möglichst gerade Bezugslinie. Sie ist hilfreich, wenn die Werkstückkante unregelmäßig ist oder der Fräsweg über eine größere Strecke exakt verlaufen soll. Bei einem Bündigfräser übernimmt ein Anlauflager die Führung direkt an einer Schablonen- oder Werkstückkante.
Was Fertigungsgenauigkeit in der Praxis bedeutet
Absolute Genauigkeit ist beim Fräsen selten nötig. Wichtig ist, dass die Genauigkeit zur Aufgabe passt. Eine grobe Aussparung verzeiht mehr Abweichung als eine sichtbare Intarsie oder eine passgenaue Verbindung. Saubere Bezugskanten, eine formstabile Schablone und eine sichere Befestigung bilden die Grundlage. Zusätzlich solltest du die Maße mit einem Probestück prüfen. So erkennst du den tatsächlichen Versatz, bevor du das endgültige Werkstück bearbeitest.
Auch der Fräser, die Zustelltiefe und der Vorschub beeinflussen das Ergebnis. Mehrere flache Fräsdurchgänge belasten Maschine und Führung weniger als ein tiefer Schnitt. Ein scharfer Fräser erzeugt sauberere Kanten und verringert das Risiko von Ausrissen. Die technische Grundlage bleibt damit einfach: Die Führung schafft eine feste Orientierung, während ein kontrollierter Arbeitsablauf die Genauigkeit absichert.


Oberfräse, Schablonen und Führungen richtig pflegen
Oberfräse nach jedem Einsatz reinigen
Ziehe vor der Reinigung den Netzstecker und entferne Holzstaub mit einem Pinsel oder einem Staubsauger. Achte besonders auf Lüftungsschlitze, Spannzange und Grundplatte, da Ablagerungen die Kühlung und die Beweglichkeit beeinträchtigen können.
Führungsflächen kontrollieren
Prüfe Parallelanschlag, Führungsschiene und Kopierhülse regelmäßig auf Kerben, Harzreste und Verschmutzungen. Die Flächen müssen glatt bleiben, damit die Oberfräse gleichmäßig läuft und nicht ruckartig an der Führung hängen bleibt.
Bewegliche Teile sparsam schmieren
Gewindestangen, Feststellmechanismen und andere bewegliche Teile lassen sich mit einem geeigneten, harzarmen Schmiermittel leichtgängig halten. Verwende nur wenig davon und entferne überschüssiges Öl, damit sich kein Staub zu einer klebrigen Schicht verbindet.
Fräser und Lager pflegen
Reinige Fräser nach der Verwendung und lagere sie trocken, geschützt und getrennt voneinander. Prüfe Fräser mit Anlauflager auf leichtgängige Bewegung und ungewöhnliches Spiel. Ein stumpfer oder beschädigter Fräser sollte ersetzt werden, weil er unsaubere Kanten und stärkere Vibrationen verursacht.
Schablonen trocken und geschützt aufbewahren
Lagere Schablonen flach und trocken, damit sie sich nicht verziehen. MDF solltest du besonders vor Feuchtigkeit schützen, während Sperrholz und Aluminium unempfindlicher sind. Markiere wichtige Bezugskanten und Maße direkt auf der Schablone. So erkennst du vor dem nächsten Einsatz sofort, ob sie noch intakt ist.
Vor der Pflege können Staub, Spiel und beschädigte Kanten die Führung ungenau machen. Nach einer kurzen Kontrolle laufen Maschine und Vorrichtung ruhiger, und wiederholte Fräsungen werden zuverlässiger.
Warum präzise Schablonen und Führungen wichtig sind
Eine präzise Schablone oder Führung sorgt nicht nur für ein schöneres Ergebnis. Sie verbessert auch die Sicherheit, den Arbeitskomfort und die Lebensdauer deiner Oberfräse. Wenn die Vorrichtung stabil anliegt, musst du die Maschine weniger stark korrigieren. Dadurch bleibt sie besser kontrollierbar und kann nicht so leicht seitlich aus dem vorgesehenen Fräsweg laufen.
Mehr Sicherheit beim Fräsen
Eine schlecht befestigte Schablone kann sich während der Arbeit verschieben. Die Oberfräse folgt dann plötzlich einem anderen Verlauf. Das kann zu einer beschädigten Werkstückkante führen. Bei starkem Verkanten kann die Maschine außerdem ruckartig reagieren. Sichere Befestigungen, passende Anschläge und ein freier Bewegungsbereich verringern dieses Risiko deutlich. Zwingen dürfen nicht im Fräsweg liegen und müssen so positioniert sein, dass sie die Grundplatte nicht behindern.
Weniger Materialverlust und Nacharbeit
Ungenaue Führungen führen häufig zu falschen Maßen, schiefen Nuten oder ungleichmäßigen Rundungen. Bei einer sichtbaren Einlage reicht bereits eine kleine Abweichung aus, damit eine unschöne Fuge entsteht. Das Werkstück lässt sich dann oft nur mit zusätzlicher Nacharbeit retten. Manchmal muss es sogar vollständig ersetzt werden. Ein Probeschnitt auf Restholz kostet dagegen wenig Zeit und zeigt, ob Schablone, Fräser und Maße zusammenpassen.
Einfluss von Feuchtigkeit und Temperatur
Holzwerkstoffe können sich durch Feuchtigkeit verändern. Eine MDF-Schablone nimmt beispielsweise schneller Feuchtigkeit auf als eine Aluminiumführung. Dadurch können sich Kanten verziehen oder Maße verändern. Lagere Schablonen deshalb trocken und flach. Prüfe sie vor dem Einsatz auf Verformungen, besonders wenn sie längere Zeit nicht verwendet wurde.
Schonung von Maschine und Fräser
Eine saubere Führung ermöglicht einen gleichmäßigen Vorschub. Die Oberfräse muss dadurch weniger gegen seitliche Kräfte arbeiten. Das schont Motor, Spannzange und Fräser. Ein stumpfer oder verschmutzter Fräser erzeugt dagegen mehr Reibung und Wärme. Präzise Vorrichtungen, scharfe Fräser und mehrere flache Fräsdurchgänge verlängern die Lebensdauer der beteiligten Teile und machen die Arbeit angenehmer.
Do’s und Don’ts beim Arbeiten mit Schablonen und Führungen
Eine gute Vorbereitung macht das Fräsen sicherer und sorgt für gleichmäßige Ergebnisse. Die folgenden Gegenüberstellungen zeigen dir, welche Arbeitsweisen sich bewährt haben und welche Fehler du besser vermeidest.
| Do’s | Don’ts | Warum das wichtig ist |
|---|---|---|
| Schablone und Werkstück sicher befestigen. | Die Schablone nur mit der Hand festhalten. | Eine lose Schablone kann verrutschen und die Oberfräse aus der Spur bringen. |
| Vor dem Fräsen einen Probeschnitt anfertigen. | Sofort am fertigen Werkstück arbeiten. | Am Reststück lassen sich Frästiefe, Versatz und Laufrichtung ohne Materialverlust prüfen. |
| Bei größerer Tiefe mehrere flache Durchgänge nutzen. | Das Material in einem einzigen tiefen Schnitt abtragen. | Flache Zustellungen reduzieren die Belastung für Fräser, Maschine und Führung. |
| Kopierring und Fräserdurchmesser genau berechnen. | Die Schablone ohne Berücksichtigung des Versatzes anfertigen. | Schon wenige Millimeter Abweichung können die Form oder das Maß des Werkstücks verändern. |
| Scharfe und zum Material passende Fräser verwenden. | Stumpfe oder beschädigte Fräser weiter einsetzen. | Ein scharfer Fräser verringert Ausrisse, Vibrationen und unnötige Belastungen. |
| Fräsweg und Spannmittel vor dem Einschalten kontrollieren. | Zwingen oder Kabel im Bewegungsbereich liegen lassen. | Ein freier Arbeitsbereich verhindert Kollisionen und erhöht die Kontrolle über die Maschine. |
Wenn du diese Grundregeln beachtest, arbeitest du sicherer und erzielst zuverlässigere Ergebnisse. Besonders wichtig sind eine feste Schablone, ein Probeschnitt und ein freier Fräsweg.
Glossar zu Oberfräse, Schablonen und Führungen
Bündigfräser
Ein Bündigfräser besitzt ein Anlauflager, das an einer Schablone oder Werkstückkante entlangläuft. Dadurch kann die Kontur der Schablone exakt auf ein zweites Werkstück übertragen werden.
Frästiefe
Die Frästiefe beschreibt, wie weit der Fräser in das Material eintaucht. Eine passende Einstellung verhindert zu tiefes Fräsen und ermöglicht bei größeren Materialstärken mehrere kontrollierte Arbeitsgänge.
Führungsschiene
Eine Führungsschiene bietet der Oberfräse eine gerade Bezugskante über eine längere Strecke. Sie wird besonders bei langen Nuten oder geraden Fräsungen eingesetzt und muss gegen Verrutschen gesichert werden.
Kopierring
Der Kopierring, auch Kopierhülse genannt, sitzt an der Grundplatte der Oberfräse und folgt der Kante einer Schablone. Da der Fräser einen anderen Durchmesser als der Kopierring hat, muss der entstehende Abstand bei der Planung berücksichtigt werden.
Parallelanschlag
Ein Parallelanschlag führt die Oberfräse in einem festen Abstand zu einer geraden Werkstückkante. Er eignet sich zum Beispiel für Nuten, Falze und gerade Kanten.
Schablone
Eine Schablone ist eine Vorlage, die den Verlauf oder die Form einer Fräsung vorgibt. Sie hilft dir dabei, gleiche Ausschnitte und Konturen wiederholt und präzise herzustellen.
Spannzange
Die Spannzange hält den Schaft des Fräsers in der Oberfräse fest. Fräser müssen vollständig und gerade eingesetzt werden, damit sie sicher laufen und möglichst wenig vibrieren.
Zustellung
Als Zustellung wird die Materialmenge bezeichnet, die der Fräser bei einem Arbeitsgang abträgt. Mehrere geringe Zustellungen schonen Maschine und Fräser und verringern das Risiko von Ausrissen.
Anlauflager
Das Anlauflager ist ein kleines Lager am Fräser, das an einer Kante oder Schablone entlangläuft. Es hält den Abstand zur Führung konstant und ermöglicht dadurch gleichmäßige Fräsungen.
Wiederholgenaue Aussparungen mit einer Schablone fräsen
Mit einer stabilen Schablone kannst du mehrere gleich große Aussparungen herstellen. Das eignet sich zum Beispiel für Griffe, Lüftungsöffnungen oder eingelassene Beschläge. Die folgende Anleitung beschreibt das Fräsen einer rechteckigen Aussparung mit einer Oberfräse und einer Kopierhülse.
- Maße der Aussparung festlegen. Lege zuerst Länge, Breite und Position der Aussparung fest. Zeichne die Maße auf dem Werkstück an und prüfe, ob genügend Material um die Öffnung herum stehen bleibt.
- Passendes Schablonenmaterial auswählen. Verwende eine gerade Multiplexplatte oder eine ausreichend starke MDF-Platte. Die Schablone darf sich beim Anpressen der Oberfräse nicht durchbiegen. Ihre Öffnung muss größer als die gewünschte Aussparung sein, wenn du mit einer Kopierhülse arbeitest.
- Versatz der Kopierhülse berechnen. Miss den Außendurchmesser der Kopierhülse und den Durchmesser des Fräsers. Der seitliche Versatz entspricht der halben Differenz dieser beiden Maße. Berücksichtige den Versatz beim Anzeichnen der Schablonenöffnung. Fertige bei Unsicherheit zunächst ein Probestück an.
- Schablone sauber herstellen. Schneide die Öffnung möglichst gerade aus und schleife die Innenkanten glatt. Ungleichmäßige Kanten können auf die Fräsung übertragen werden. Runde Ecken der Aussparung sind normal, wenn du einen runden Fräser verwendest. Für rechtwinklige Innenecken musst du diese anschließend mit einem Stechbeitel nacharbeiten.
- Werkstück und Schablone sicher befestigen. Lege die Schablone an der zuvor bestimmten Position auf und fixiere sie mit Zwingen. Die Spannmittel müssen außerhalb des Fräsweges liegen. Prüfe außerdem, ob die Grundplatte der Oberfräse überall sicher auf der Schablone aufliegt.
- Frästiefe und Drehrichtung einstellen. Stelle eine geringe Zustelltiefe ein und beginne mit einem flachen Durchgang. Bei einer tiefen Aussparung arbeitest du in mehreren Stufen. Schalte die Oberfräse erst ein, wenn der Fräser frei über dem Werkstück steht, und setze sie anschließend kontrolliert auf.
- Schablone gleichmäßig abfahren. Führe die Oberfräse mit ruhigem Vorschub an der Schablonenkante entlang. Drücke die Maschine nicht seitlich gegen die Führung. Bei starkem Widerstand oder ungewöhnlichen Geräuschen schaltest du die Oberfräse aus und suchst nach der Ursache.
- Maße und Passung kontrollieren. Entferne nach dem Fräsen Staub und prüfe die Aussparung mit einem Maßband oder dem einzusetzenden Bauteil. Sitzt die Schablone noch korrekt, kannst du weitere Werkstücke auf dieselbe Weise bearbeiten. Kontrolliere zwischen den Arbeitsgängen die Befestigung und den Zustand der Schablonenkante.
Hinweis: Trage Schutzbrille und Gehörschutz und halte deine Hände außerhalb des Fräsbereichs. Verwende einen scharfen Fräser und sichere das Werkstück gegen Verrutschen. Ein Probeschnitt auf Restholz verhindert, dass ein falscher Versatz oder eine ungeeignete Frästiefe das fertige Werkstück beschädigt.
Häufige Fehler vermeiden
Beim Fräsen mit Schablonen und Führungen entstehen viele Fehler nicht durch die Oberfräse selbst, sondern durch eine ungenaue Vorbereitung. Eine kurze Kontrolle vor dem Einschalten spart oft Material, Zeit und Nacharbeit. Die folgenden Probleme treten besonders häufig auf.
Die Schablone ist nicht ausreichend fixiert
Wenn eine Schablone nur lose auf dem Werkstück liegt oder mit zu wenigen Zwingen befestigt wird, kann sie während des Fräsens verrutschen. Die Aussparung wird dadurch schief oder erhält ein falsches Maß. Fixiere die Schablone an mehreren geeigneten Stellen und prüfe, ob sie flächig aufliegt. Die Zwingen dürfen weder die Grundplatte behindern noch in den Fräsweg ragen.
Der Versatz der Kopierhülse wird nicht berücksichtigt
Eine Kopierhülse läuft an der Schablone entlang, während der Fräser etwas weiter innen arbeitet. Wird dieser Abstand beim Bau der Schablone nicht eingeplant, fällt die Aussparung zu klein oder zu groß aus. Miss den Außendurchmesser der Kopierhülse und den Fräserdurchmesser genau. Ein Probeschnitt auf Restholz zeigt, ob die Berechnung und die Ausrichtung stimmen.
Der Fräser passt nicht zur Aufgabe
Ein stumpfer, beschädigter oder falsch dimensionierter Fräser erzeugt Ausrisse, Brandspuren und ungleichmäßige Kanten. Auch ein Fräser mit Anlauflager ist nicht für jede Arbeit mit einer Kopierhülse geeignet. Wähle den Fräser passend zu Material, Frästiefe und gewünschter Kontur. Prüfe vor dem Einsatz den festen Sitz in der Spannzange und verwende nur unbeschädigte Werkzeuge.
Der Vorschub ist zu schnell oder ungleichmäßig
Bei einem zu schnellen Vorschub kann der Fräser nicht genügend Material abtragen. Die Kante wird rau, und die Maschine kann stärker aus der Spur laufen. Ein zu langsamer Vorschub erzeugt dagegen unnötige Reibung und kann Brandspuren verursachen. Führe die Oberfräse ruhig und gleichmäßig. Bei tiefen Aussparungen arbeitest du besser in mehreren flachen Durchgängen.
Die Fräsrichtung wird nicht beachtet
Beim Fräsen gegen die Drehrichtung des Fräsers bleibt die Maschine besser kontrollierbar. Wird die Oberfräse in der falschen Richtung geführt, kann sie sich selbstständig in das Werkstück ziehen. Plane den Verlauf vor dem ersten Schnitt und teste die Bewegung bei ausgeschalteter Maschine. So erkennst du Hindernisse und kannst die sichere Fräsrichtung festlegen.
Experten-Tipp: Schablonen mit Hilfsauflagen stabilisieren
Ein oft unterschätzter Profi-Kniff ist die Verwendung von gleich hohen Hilfsauflagen neben der Schablone. Die Oberfräse liegt dadurch nicht nur auf der Schablone auf. Ihre Grundplatte wird über eine größere Fläche getragen und kippt an schmalen Werkstücken weniger leicht.
So setzt du den Tipp um
Schneide zwei gerade Leisten aus Material mit derselben Stärke wie die Schablone zu. Positioniere sie links und rechts neben dem Fräsbereich und befestige sie sicher am Werkstück. Ihre Oberseiten müssen bündig mit der Schablone abschließen. Prüfe die Höhe mit einem geraden Lineal, bevor du die Oberfräse einschaltest.
Dieser Aufbau funktioniert, weil die Grundplatte gleichmäßig abgestützt wird. Beim Überfahren einer schmalen Schablone kann die Maschine dadurch nicht so leicht seitlich abkippen. Das verbessert die Kontrolle und verringert das Risiko, dass der Fräser unbeabsichtigt tiefer schneidet.
Verwende für die Hilfsauflagen möglichst formstabiles Multiplex oder MDF. Entferne hervorstehende Zwingen aus dem Bewegungsbereich und mache zuerst einen Probeschnitt. Die Auflagen dürfen den Fräser nicht berühren und müssen gegen Verrutschen gesichert sein.
Wichtige Sicherheitshinweise beim Fräsen
Eine Oberfräse arbeitet mit hoher Drehzahl und kann bei falscher Führung sehr schnell reagieren. Bereite jeden Arbeitsschritt in Ruhe vor und kontrolliere Maschine, Fräser, Schablone und Werkstück, bevor du startest. Arbeite nur in gutem Licht und halte den Fräsbereich frei von Werkzeugen und anderen Gegenständen.
Schutzkleidung und persönliche Sicherheit
Trage immer eine Schutzbrille und einen geeigneten Gehörschutz. Beim Fräsen können Holzsplitter, Späne oder Teile eines beschädigten Fräsers weggeschleudert werden. Eine Staubabsaugung reduziert die Belastung durch feine Holzstäube. Bei stark staubenden Materialien ist zusätzlich eine passende Atemschutzmaske sinnvoll. Eng anliegende Kleidung und zurückgebundene lange Haare verhindern, dass sich etwas an der drehenden Maschine verfängt.
Schablone und Werkstück sicher befestigen
Halte das Werkstück oder die Schablone niemals nur mit der Hand fest. Verwende geeignete Zwingen oder Spannvorrichtungen und prüfe vor dem Einschalten, ob nichts verrutschen kann. Die Spannmittel dürfen die Grundplatte, den Fräser und den geplanten Bewegungsweg nicht behindern.
Fräser und Schnitttiefe kontrollieren
Ziehe den Netzstecker, bevor du einen Fräser wechselst oder Einstellungen vornimmst. Setze den Fräser gerade und ausreichend tief in die Spannzange ein. Stelle keine zu große Schnitttiefe auf einmal ein. Mehrere flache Durchgänge schonen Maschine und Werkzeug und verringern das Risiko, dass die Oberfräse aus der Führung gerät.
Sicher fräsen
Schalte die Oberfräse erst ein, wenn der Fräser das Werkstück noch nicht berührt. Führe sie mit gleichmäßigem Vorschub und beachte die sichere Fräsrichtung. Stoppe die Maschine sofort bei ungewöhnlichen Geräuschen, starken Vibrationen oder einer verrutschten Führung. Warte, bis der Fräser vollständig stillsteht, bevor du die Oberfräse absetzt.
Zeit- und Kostenaufwand für identische Holzteile
Als Beispiel dient die Herstellung von sechs identischen Seitenteilen aus 18 Millimeter starkem Multiplex. Die Teile erhalten dieselbe Außenkontur und werden mit einer Schablone und einem Bündigfräser bearbeitet. Der tatsächliche Aufwand hängt von der Form, der Materialstärke und deiner Erfahrung ab. Für ein erstes Projekt solltest du mehr Zeit für Planung und Kontrolle einrechnen.
Zeitaufwand
Für das Anzeichnen und Herstellen einer einfachen Schablone fallen etwa 45 bis 90 Minuten an. Dazu kommen ungefähr 20 Minuten für das Zusägen, Glätten und Kontrollieren der Werkstückrohlinge. Das Einrichten der Oberfräse, das Befestigen der Schablone und ein Probeschnitt benötigen weitere 20 bis 30 Minuten.
Das Fräsen der sechs Teile dauert bei einer einfachen Kontur etwa 45 bis 75 Minuten. Rechne zusätzlich Zeit für das Umspannen, Entstauben und eine kurze Maßkontrolle ein. Insgesamt sind für das erste Projekt ungefähr drei bis fünf Stunden realistisch. Bei einer bereits geprüften Schablone kann sich der Aufwand für weitere Serien deutlich verkürzen.
Kosten
Für sechs Multiplexzuschnitte können je nach Größe und Stärke etwa 25 bis 50 Euro anfallen. Das Material für die Schablone kostet bei MDF oder Hartfaser ungefähr 5 bis 15 Euro. Verbrauchsmaterial wie Schleifpapier, Klebeband und gegebenenfalls neue Kopierringe oder Befestigungsmittel kann weitere 5 bis 20 Euro kosten.
Wenn Oberfräse, Zwingen und ein passender Fräser bereits vorhanden sind, liegt der zusätzliche Projektaufwand meist zwischen 35 und 85 Euro. Für einen neuen Bündigfräser kommen ungefähr 20 bis 50 Euro hinzu. Die Investition lohnt sich besonders, wenn du mehrere gleiche Teile oder weitere Projekte anfertigen möchtest.
Relevante Vorschriften beim Arbeiten mit der Oberfräse
Beim Fräsen in der heimischen Werkstatt gelten andere Pflichten als in einem gewerblichen Betrieb. Für private Arbeiten sind vor allem die allgemeinen Sicherheitsregeln des Herstellers und ein verantwortungsvoller Umgang mit der Maschine wichtig. Sobald du Beschäftigte anleitest oder die Oberfräse beruflich einsetzt, greifen zusätzliche Arbeitsschutzvorschriften. Die folgenden Hinweise geben einen allgemeinen Überblick und ersetzen keine individuelle Rechtsberatung.
Maschinensicherheit und CE-Kennzeichnung
Eine gewerblich verwendete Oberfräse sollte den geltenden europäischen Anforderungen entsprechen und eine CE-Kennzeichnung besitzen. Seit dem 20. Januar 2027 gilt in der Europäischen Union grundsätzlich die neue Maschinenverordnung (EU) 2023/1230. Bis dahin ist für viele Produkte noch die Maschinenrichtlinie 2006/42/EG maßgeblich. Prüfe bei einer neuen Maschine die Betriebsanleitung, die Konformitätsinformationen und die vorgesehenen Schutzeinrichtungen. Entferne keine Schutzhauben und verändere die Maschine nicht so, dass ihre sichere Funktion beeinträchtigt wird.
Arbeitsschutz im gewerblichen Einsatz
Arbeitgeber müssen eine Gefährdungsbeurteilung durchführen und Beschäftigte unterweisen. Dabei sind unter anderem Fräserwechsel, sichere Werkstückbefestigung, Rückschlaggefahr und die Nutzung von Absaugungen zu berücksichtigen. Im Betrieb können außerdem die Betriebssicherheitsverordnung und Vorgaben der Deutschen Gesetzlichen Unfallversicherung gelten. Eine selbst gebaute Schablone darf nicht zu einer instabilen oder gefährlichen Arbeitssituation führen. Vor der Nutzung müssen ihre Festigkeit und die sichere Befestigung geprüft werden.
Holzstaub und Lärm reduzieren
Holzstaub kann die Atemwege belasten. Besonders bei Harthölzern und beschichteten Platten ist eine wirksame Absaugung wichtig. In gewerblichen Werkstätten sind unter anderem die Gefahrstoffverordnung und die Technischen Regeln für Gefahrstoffe, insbesondere TRGS 553 zu Holzstaub, relevant. Praktisch bedeutet das: Absaugung anschließen, Staub nicht trocken aufwirbeln und Arbeitsbereiche regelmäßig reinigen. Bei unzureichender Absaugung kann eine geeignete Atemschutzmaske erforderlich sein.
Auch der Lärm der Oberfräse muss berücksichtigt werden. In Betrieben gelten die Vorgaben der Lärm- und Vibrations-Arbeitsschutzverordnung. Gehörschutz, eine möglichst kurze Expositionszeit und regelmäßige Pausen senken die Belastung. Bei häufigem Einsatz sollten Arbeitgeber die tatsächliche Lärmsituation fachkundig beurteilen lassen.
Lagerung und Entsorgung
Lacke, Verdünner, Öle und andere entzündliche oder gesundheitsschädliche Stoffe gehören in dicht verschlossene, geeignete Behälter. Sie sollten trocken, standsicher und fern von Zündquellen gelagert werden. Beachte die Angaben im Sicherheitsdatenblatt und vermische verschiedene Produkte nicht ohne Prüfung. Ölgetränkte Tücher können sich unter ungünstigen Bedingungen selbst entzünden. Bewahre sie daher in einem dafür geeigneten, verschließbaren Metallbehälter auf. Holzstaub, Restplatten und leere Gebinde entsorgst du entsprechend den örtlichen Vorgaben und den Angaben des jeweiligen Produkts.
Vorteile und Nachteile von Schablonen und Führungen
Schablonen und Führungen machen viele Arbeiten mit der Oberfräse sicherer und genauer. Sie geben der Maschine einen festen Verlauf vor und erleichtern es, mehrere gleiche Werkstücke herzustellen. Trotzdem sind sie kein Ersatz für sorgfältige Planung. Jede Vorrichtung muss passend zum Fräser, Werkstück und Arbeitsablauf ausgewählt werden.
| Vorteile | Nachteile |
|---|---|
| Hohe Wiederholgenauigkeit: Mehrere Nuten, Ausschnitte oder Konturen lassen sich mit derselben Vorrichtung gleich herstellen. | Vorbereitungsaufwand: Das Anzeichnen, Zuschneiden und Prüfen einer Schablone kostet zunächst zusätzliche Zeit. |
| Kontrollierter Fräsweg: Eine Führung verhindert, dass die Oberfräse leicht seitlich aus der geplanten Spur läuft. | Begrenzte Flexibilität: Eine feste Schablone eignet sich meist nur für bestimmte Maße und Formen. |
| Weniger Nacharbeit: Saubere Führungen verringern schiefe Kanten, falsche Abstände und ungleichmäßige Rundungen. | Platzbedarf: Schablonen, Führungsschienen und Anschläge müssen trocken und geschützt gelagert werden. |
| Bessere Sicherheit: Die Maschine lässt sich bei einem klar definierten Fräsweg ruhiger und kontrollierter führen. | Fehlerübertragung: Ist die Schablone ungenau oder beschädigt, wiederholt sich der Fehler an jedem Werkstück. |
| Vielseitige Anwendungen: Die Hilfsmittel eignen sich für Nuten, Falze, Einlagen, Kanten und Serienarbeiten. | Abhängigkeit vom Fräser: Kopierhülse, Fräserdurchmesser und Schablone müssen aufeinander abgestimmt sein. |
Ein weiterer Vorteil zeigt sich bei komplexen Formen. Mit einer passenden Schablone kannst du Rundungen oder Aussparungen anfertigen, die freihändig nur schwer gleichmäßig gelingen. Bei einer einzelnen, einfachen Fräsung kann der Aufwand für den Vorrichtungsbau dagegen größer sein als der Nutzen. Auch bei sehr kleinen Werkstücken musst du prüfen, ob ausreichend Auflagefläche für die Oberfräse vorhanden ist.
Besonders sinnvoll sind Schablonen und Führungen bei Serienarbeiten, sichtbaren Konturen, passgenauen Verbindungen und langen geraden Fräsungen. Für Einzelstücke reicht oft ein sauber eingestellter Parallelanschlag. Unabhängig von der gewählten Lösung solltest du immer einen Probeschnitt machen und die Vorrichtung sicher befestigen.
Wer schreibt hier?